

In Hochdruckanwendungen in der Chemie- und Schiffstechnik kann bereits ein einziger Flanschfehler zu schwerwiegenden Lecks, Umweltverschmutzung und kostspieligen Ausfallzeiten führen. Bei Rohrleitungssystemen ist ein Flansch nicht nur eine Standardkomponente – er ist eine entscheidende Verbindung, die die Druck-, Dichtungs- und Sicherheitsleistung des gesamten Systems verbindet.
Bei LHTI sind wir der festen Überzeugung, dass Qualität nicht bei der Endkontrolle „überprüft“ wird, sondern vom ersten Produktionstag an in das Produkt „eingearbeitet“ wird. Nachfolgend finden Sie den strengen Qualitätskontrollprozess, den wir bei der Herstellung geschmiedeter Titanflansche befolgen.
Schritt 1: Strenge Rohstoffkontrolle von der Quelle aus
Der erste Schritt zu hochwertigen Titanflanschen ist nicht das Schmieden, sondern die Materialauswahl. Jede von uns verwendete Charge von Titanbarren oder -barren wird mit vollständigen Aufzeichnungen zur Materialrückverfolgbarkeit geliefert, um sicherzustellen, dass die chemische Zusammensetzung und die mechanischen Eigenschaften überprüfbar, verifizierbar und rückverfolgbar sind. Bei der Materialeingangskontrolle konzentrieren wir uns auf:
Vollständige Chargeninformationen
Übereinstimmung der chemischen Zusammensetzung mit den Spezifikationen
Stabile mechanische Eigenschaftsdaten
Einheitliche innere Mikrostruktur
Keine offensichtlichen Mängel, die die weitere Verarbeitung beeinträchtigen könnten
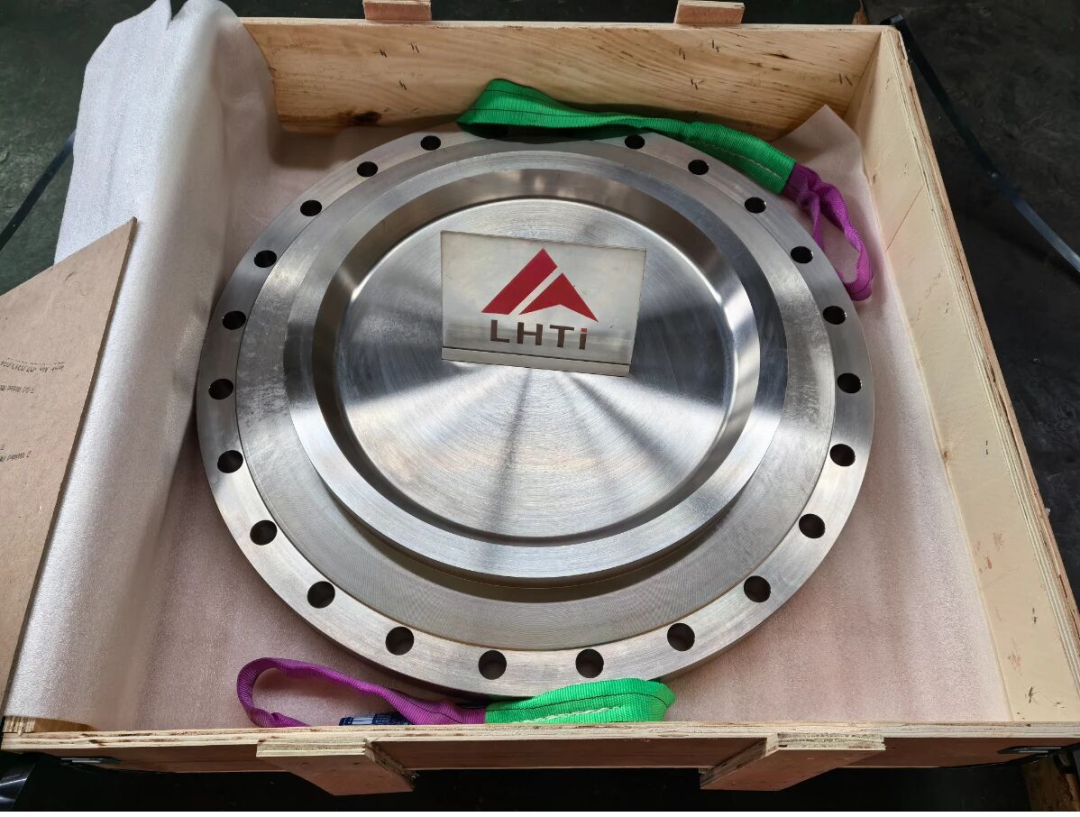
Wir vermeiden strikt die Verwendung von recyceltem Abfall unbekannter Herkunft, um Produktinstabilitäten aufgrund unzureichender Reinheit, Schwankungen in der Zusammensetzung oder uneinheitlicher Struktur vorzubeugen. Bei Titanflanschen gilt: Je stabiler das Rohmaterial, desto zuverlässiger sind das anschließende Schmieden, die Bearbeitung und die Betriebsleistung.
Schritt 2: Präzises Schmieden und Wärmebehandlung
Schmieden ist ein Schlüsselprozess zur Verbesserung der mechanischen Eigenschaften von Titan. Durch einen gut konzipierten Schmiedeprozess kann die Kornstruktur von Titan verfeinert werden, wodurch die Festigkeit, Zähigkeit und Gesamttragfähigkeit des Flansches verbessert werden. Besonders wichtig ist die Temperaturkontrolle beim Schmieden. Bei zu hohen Temperaturen kann es zu unerwünschten Gefügeveränderungen kommen; Eine unsachgemäße Temperaturkontrolle kann sich auch auf die spätere Bearbeitungsstabilität und die Endleistung auswirken. Daher kontrollieren wir die Schmiedetemperatur, den Umformprozess und das Ausmaß der Verformung streng.
Nach dem Schmieden ist das Vakuumglühen ebenso wichtig. Es trägt dazu bei, innere Spannungen abzubauen, die Materialstruktur zu stabilisieren, Verformungsrisiken bei der späteren Bearbeitung zu reduzieren und zu einer stabileren Dimensionsstabilität im Langzeitbetrieb beizutragen. Das Ziel ist klar: Der Titanflansch soll nicht nur „geformt“, sondern auch „stark, robust und zuverlässig“ sein.
Schritt 3: CNC-Präzisionsbearbeitung
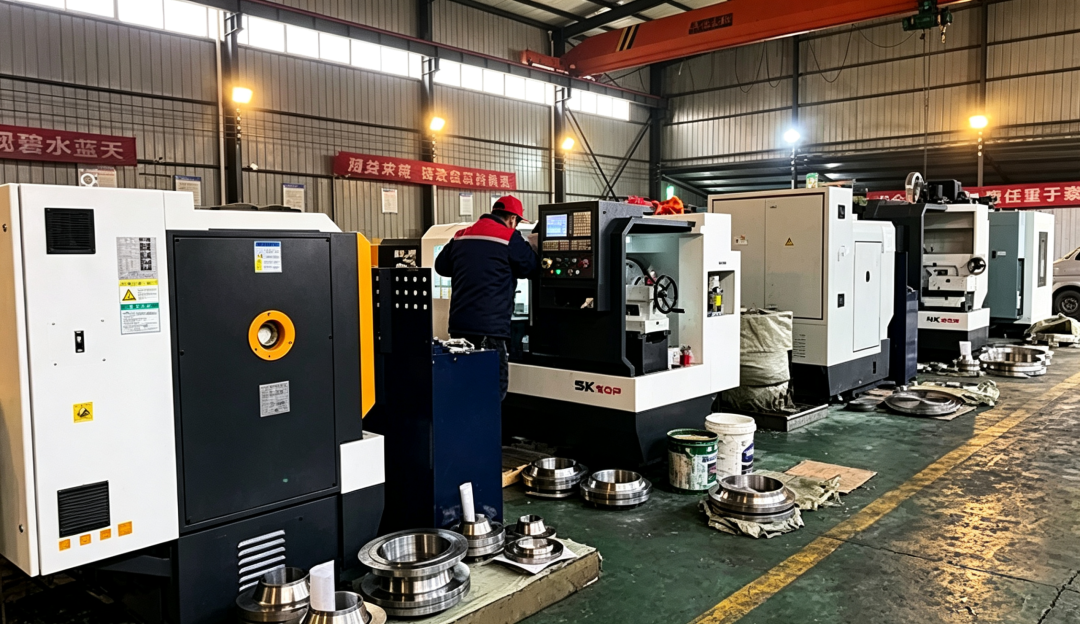
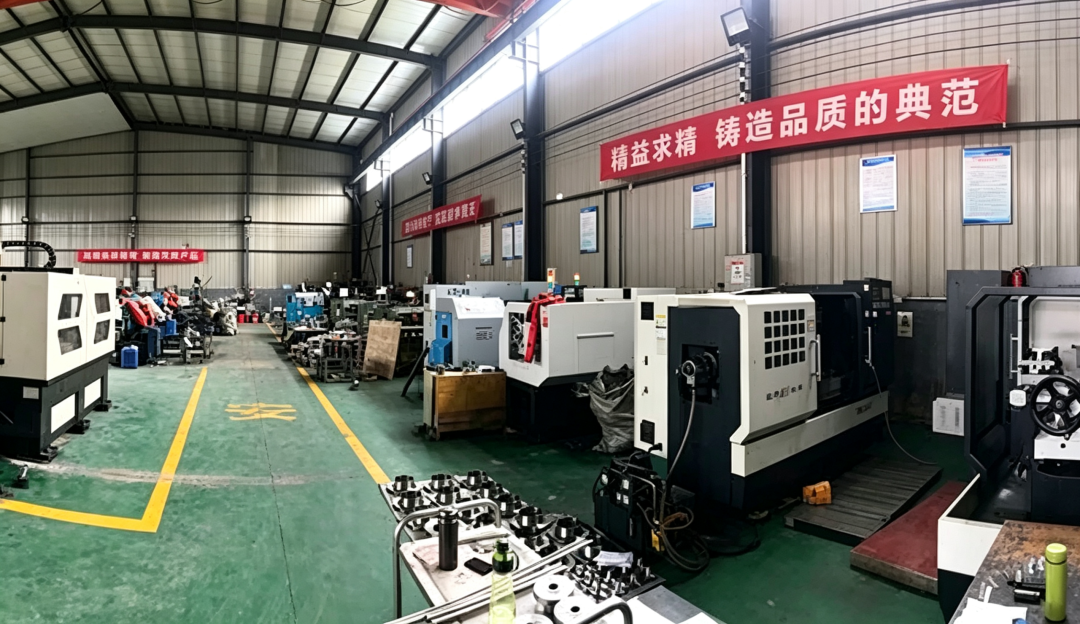
Der wahre Wert eines Flansches liegt letztendlich in seiner Verbindungs- und Dichtungsleistung. Die Ebenheit, Oberflächenrauheit, Maßtoleranzen und Gewindegenauigkeit der Dichtfläche wirken sich direkt auf die Dichtleistung nach der Installation vor Ort aus. Wenn die Dichtfläche uneben ist, die Rauheit ungleichmäßig ist oder die Maßabweichungen zu groß sind, kann selbst das beste Material zu Leckagerisiken führen. Deshalb verwenden wir CNC-Bearbeitungsgeräte für die hochpräzise Bearbeitung mit strenger Kontrolle über:
Ebenheit der Dichtfläche
Oberflächenrauheit
Flanschdicke
Genauigkeit der Schraubenlochposition
Gewindegenauigkeit
Gesamtabmessungenkonsistenz

Bei Flanschen, die in chemischen Hochdruck-, Meeres- und korrosiven Umgebungen eingesetzt werden, ist die Präzisionsbearbeitung kein „Extra“ – sie ist die Grundlage für null Leckage. Jede Dimension muss konsequent kontrolliert werden, um eine zuverlässige Abdichtung unter komplexen Betriebsbedingungen zu gewährleisten.
Schritt 4: Strenge zerstörungsfreie Prüfung (NDT)
Bevor Titanflansche unser Werk verlassen, müssen sie einer Reihe strenger Kontrollen unterzogen werden. Hierbei handelt es sich nicht nur um ein Routineverfahren, sondern um eine Möglichkeit, potenzielle interne oder oberflächliche Anomalien im Voraus zu erkennen und so zu verhindern, dass fehlerhafte Produkte an die Projektstandorte gelangen. Wir konzentrieren uns auf drei Arten von Inspektionen.
Ultraschallprüfung (UT)
UT wird verwendet, um interne Defekte wie Risse, Porosität, Einschlüsse oder andere Unvollkommenheiten zu prüfen, die die strukturelle Integrität beeinträchtigen könnten. Bei Hochdruck- und Hochspannungsanwendungen können interne Defekte zu potenziellen Fehlerquellen werden. Daher ist UT eine wichtige Methode zur Bewertung der inneren Qualität von Titanflanschen.
Eindringprüfung (PT)
PT wird verwendet, um Oberflächenfehler wie Mikrorisse, offene Diskontinuitäten oder Oberflächenanomalien zu erkennen. Selbst wenn die interne Qualität akzeptabel ist, können sich Oberflächenfehler während der nachfolgenden Verarbeitung, Installation oder Wartung ausbreiten. PT hilft uns, die Oberflächenqualität strenger zu kontrollieren.
Maß- und Gewindeprüfung
Über die zerstörungsfreie Prüfung hinaus ist die Maß- und Gewindeprüfung gleichermaßen wichtig. Flansche werden nicht isoliert verwendet – sie müssen zu Rohren, Dichtungen, Bolzen und Geräteschnittstellen passen. Daher müssen Bolzenlöcher, Gewinde, Dichtflächen und Anschlussmaße konsistent bleiben. Erst wenn alle Prüfergebnisse zufriedenstellend sind, kann das Produkt in die nächste Stufe übergehen.
Unsere Qualitätsphilosophie
Für LHTI liegt die Qualitätskontrolle von Titanflanschen nicht in der Verantwortung einer einzelnen Abteilung oder eines einzelnen Prozesses. Es durchläuft den gesamten Zyklus – vom Eingang des Rohmaterials über das Schmieden, die Wärmebehandlung, die Bearbeitung, die Oberflächenbehandlung, die Inspektion bis hin zum Versand. Wir glauben, dass wirklich zuverlässige Titanflansche gleichzeitig die folgenden Bedingungen erfüllen müssen:
Stabiles Material
Einheitliche Struktur
Präzise Bearbeitung
Strenge Inspektion
Vollständige Rückverfolgbarkeit
Nur dann können Titanflansche in kritischen Anwendungen wie Hochdruck-Chemieanlagen, Schiffstechnik, Meerwasserentsalzung und korrosiven Medien dauerhaft zuverlässig funktionieren.
Abschluss
Die Qualität geschmiedeter Titanflansche hängt von der Kontrollgenauigkeit jedes einzelnen Prozesses ab. Von der Rückverfolgbarkeit des Rohmaterials über das Schmieden und die Wärmebehandlung bis hin zur CNC-Präzisionsbearbeitung und zerstörungsfreien Prüfung – jeder Schritt beeinflusst die endgültige Zuverlässigkeit des Produkts. Bei kritischen Anwendungen wie Hochdruck-Chemie- und Schiffstechnik geht das Risiko eines Flanschversagens weit über die Komponente selbst hinaus – es gefährdet die Sicherheit und den kontinuierlichen Betrieb des gesamten Systems. Deshalb folgt LHTI bei der Herstellung geschmiedeter Titanflansche diesem Prinzip: Qualität wird nicht am Ende geprüft, sondern vom ersten Tag an unter strenger Kontrolle eingebaut.


